

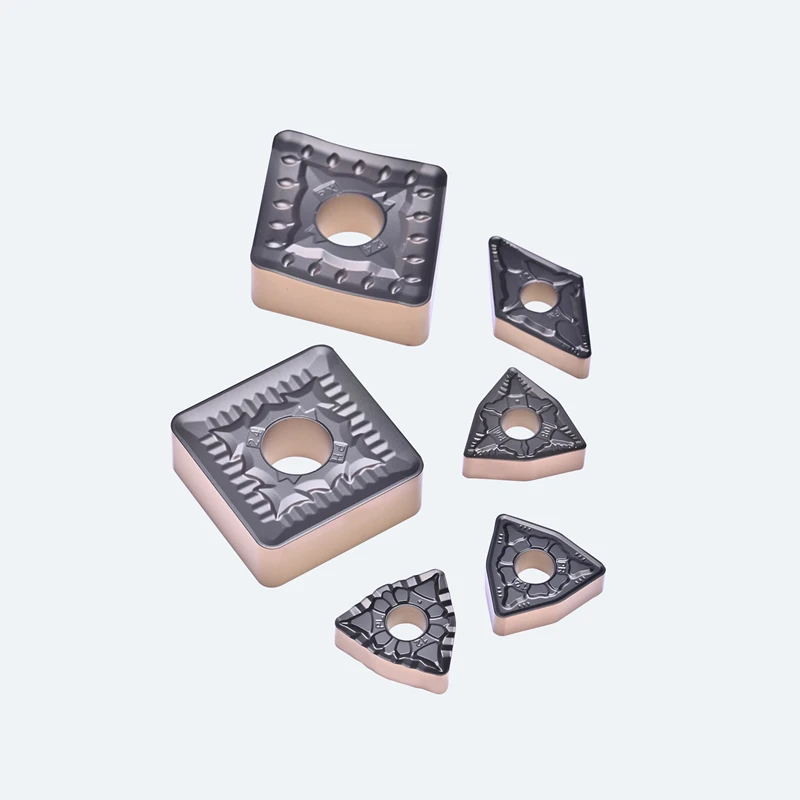
Seria este construită din inserții de carbură cu dublu-față, acoperite cu CVD-, proiectate pentru oțel ISO P, de la finisare ușoară până la tăiere grea întreruptă sever. Îmbină opt geometrii-de spargetoare de așchii potrivite pentru aplicații - PF, PL, PM, PE, PR, PX, PY și PH - cu trei grade nou dezvoltate, GPT6220, GPT6225 și GPT6230, în întregul portofoliu de forme ISO: CNMG, CNMG, DNMG și NMMG, MNMG, DNMG și NMMG RNMG.
Deoarece fiecare inserție este negativă (distanță de 0 grade), ambele fețe sunt tăiate: un CNMG vă oferă patru muchii utilizabile, un WNMG șase, un SNMG de opt - de două ori mai multe decât o inserție pozitivă cu o singură față-de aceeași dimensiune a colțului. La strunguri CNC stabile, lucrează oțel carbon, oțel aliat și oțel turnat, de aici provine avantajul de cost.
Caietul de sarcini
|
Atribut |
Caietul de sarcini |
|
Clasa de aplicare ISO |
P- oțel (carbon, aliaj, oțel turnat, inoxidabil feritic/martensitic) |
|
Inserați stilul |
Negativ, 0 grade, față-verso |
|
Forme disponibile |
CNMG, DNMG, SNMG, TNMG, WNMG, VNMG, KNUX, RNMG |
|
Geometrii pentru spargerea așchiilor |
PF, PL, PM, PE, PR, PX, PY, PH (8 în total) |
|
Note egale |
GPT6220 · GPT6225 · GPT6230 |
|
Acoperire |
CVD multistrat - TiN / TiCN / Al₂O₃ |
|
Margini de tăiere per insert |
4 (C, D, V) · 6 (T, W) · 8 (S) |
|
Raze de colț |
0,4 · 0,8 · 1,2 · 1,6 · 2,0 mm și echivalent în inci |
|
Gama de adâncime de tăiere |
0,3 mm(finisare PF) la8 mm(tăieri grele PH) |
|
Compatibilitate |
ISO 1832 - se potrivește oricărui suport negativ conform |
Ce înseamnă „Seria P negativă”.
P este clasa de material ISO 513 pentru oțel.Placa de clasă AP-a fost proiectată pentru așchiile lungi, ductile și modelul de uzură-craterului pe care le produc oțelul carbon, oțelul aliat și oțelul turnat. Executarea unei inserții P din inox sau fontă este una dintre cele mai frecvente cauze ale duratei de viață imprevizibile a sculei într-un atelier.
Negativ este unghiul de degajare de 0 grade și este adevărata pârghie de performanță.Un unghi de margine de 90 de grade este tocit și gros, astfel încât supraviețuiește unei tăieturi întrerupte sau unei suprafețe forjate, scalate, mult mai bine decât o muchie pozitivă ascuțită. Și deoarece nu este șlefuit niciun spațiu liber în fața superioară, inserția este simetrică și poate fi răsturnată - de unde provine numărul de margini dublate.
Schimbul-constă în forța de tăiere: o muchie negativă are nevoie de o configurație rigidă, cu o susținere solidă, contopiri scurte și suficientă putere și masă axului pentru a absorbi sarcina. Pe o mașină ușoară sau pe o piesă cu pereți-subțiri, utilizați în schimb o geometrie pozitivă.
Opt geometrii de spargere așchii: PF, PL, PM, PE, PR, PX, PY, PH
Spărgătorul de așchii decide dacă o așchie se ondulează și se rupe sau se înfășoară în jurul mandrinei ca un cuib de pasăre. Fiecare geometrie este potrivită cu o bandă îngustă de adâncime de tăiere și avans.
|
Geometrie |
Operațiunea |
Adâncimea de tăiere (ap) |
Feed (fn) |
Caracteristica de design |
|
PF |
Finisare |
0,3–1,5 mm |
0,08–0,25 mm/tur |
Platformă de spargere-chip inteligent-în trei etape |
|
PL |
Finisare până la semi-finisare |
0,5–2,0 mm |
0,15–0,30 mm/tur |
Muchie de tăiere în formă de{0}undă |
|
P.M |
Semi-finisare |
1,0–3,0 mm |
0,20–0,40 mm/tur |
Grebla pozitivă, teren ridicat cu antenă dublă- |
|
PE |
Semi-finisare |
1,0–3,0 mm |
0,20–0,40 mm/tur |
Geometrie cu rezistență ridicată a muchiei |
|
PR |
Aspre |
2,0–5,0 mm |
0,30–0,55 mm/tur |
Teren plat, cu margine mare-lățime |
|
PX |
Tăiere grea |
3,0–8,0 mm |
0,40–0,80 mm/tur |
Unghi de înclinare, rezistență redusă la tăiere |
|
PY |
Tăiere grea |
3,0–8,0 mm |
0,40–0,80 mm/tur |
Aterizare plată, cu margine mare-lățime, cu rupere puternică a așchiilor |
|
PH |
Tăiere grea |
3,0–8,0 mm |
0,40–0,80 mm/tur |
Linie ondulată-proeminență, rezistență echilibrată față de controlul cipului |
Citiți cele trei grupuri:
Finisaj PF și PL.PF este prima alegere, cu o platformă în trei-etape care atinge adâncimi și nu alimentează geometriile convenționale. PL adaugă o muchie în formă de undă-pentru profilare unde fluctuează adâncimea de tăiere.
Semi-finisare acoperire PM și PE.PM este -opțiunea de uz general - rake pozitiv pentru a reduce rezistența, o antenă dublă-aternează pentru a sparge cip. PE schimbă cip-ruperea pentru puterea muchiei atunci când configurația, nu cipul, este problema.
PR, PX, PY și PH îndepărtează cea mai mare parte a materialului.PR roughs cu un teren plat, cu margine mare-lățime, care supraviețuiește primei treceri-de eliminare. PX reduce rezistența printr-un unghi de înclinare în care puterea mașinii vă limitează adâncimea de tăiere. PY menține rezistența muchiei în treceri grele continue. PH, prima alegere pentru tăierea grea, echilibrează rezistența împotriva controlului așchiilor cu o proeminență-undulată.
Clasele potrivite: GPT6220, GPT6225, GPT6230
|
Nota |
Caracter de substrat |
Operație recomandată |
Condiții de tăiere |
|
GPT6220 |
Carbură cimentată de dur{0}înaltă |
Finisare până la semi-finisare |
Continuă și lumină întreruptă |
|
GPT6225 |
Carbid dur-armat, echilibrat |
Semi-finisare |
General continuu si intrerupt |
|
GPT6230 |
Carbid dur-armat, duritate maximă cu rezistență comparabilă la uzură |
Semi-finisare până la degroșare |
Cele mai multe condiții întrerupte |
Toate cele trei calități au o acoperire CVD multistrat nou dezvoltată, cu aderență excepțională, pe substraturi produse prin procesul GEFORTECH: acoperirea asigură rezistență la uzură, substratul furnizează duritate.
GPT6220 este gradul de -rezistență la uzură - cea mai mare-capacitate de viteză de tăiere dintre cele trei și cea mai lungă durată de viață a sculei dintre cele trei pentru tăieri curate și continue. GPT6225 este calul de lucru echilibrat care acoperă majoritatea lucrărilor-la podelei. GPT6230 este gradul de duritate, pentru tăieturi întrerupte, piese dezechilibrate și piei forjate. Deplasarea în jos pe listă schimbă viteza pentru supraviețuire.
Toate trei sunt disponibile, de asemenea, în seriile Negative Q, Negative G și Positive U, astfel încât un singur grad poate fi standardizat într-un inventar mixt de scule.
Inserați forme și coduri de dimensiune ISO
Fiecare inserție din seria P urmează ISO 1832, astfel încât codul de pe cutie vă spune exact ce aveți în mână. În CNMG120408:C80 de grade rombic ·Nnegativ, 0 grade clearance ·Mclasa de toleranta ·Gdublu-față, gaură centrală, periferie la sol ·12cerc înscris de 12 mm ·044,76 mm grosime ·08Raza colțului de 0,8 mm.
|
Formă |
Unghiul inclus |
Margini de tăiere |
Exemplu ISO |
echivalent ANSI |
Utilizare tipică |
|
C- CNMG |
80 de grade rombic |
4 |
CNMG120408 |
CNMG432 |
Strunjire generală, orientare, profilare - forma negativă implicită |
|
D- DNMG |
55 de grade rombic |
4 |
DNMG150608 |
DNMG442 |
Profilare și copiere, accesibilitate bună |
|
S- SNMG |
pătrat de 90 de grade |
8 |
SNMG120408 |
SNMG432 |
Degroșare și fațare grele, margini maxime pe inserție |
|
T- TNMG |
triunghi de 60 de grade |
6 |
TNMG160408 |
TNMG332 |
Strunjire generală în cazul în care un triunghi este deja instrumentat |
|
W- WNMG |
trigon de 80 de grade |
6 |
WNMG080408 |
WNMG431 |
De la degroșare până la semi-finisare, margine puternică cu economie bună |
|
V- VNMG |
35 de grade rombic |
4 |
VNMG160404 |
VNMG331 |
Profilare fină, caracteristici cu rază strânsă |
|
K- KNUX |
paralelogram de 55 de grade |
2 |
- |
- |
Copie strunjire, finisare usoara |
|
R- RNMG |
Rundă |
Multiplu |
RNMG120400 |
RNMG42 |
Materiale dure, îndepărtare grea de stoc, suprafețe întrerupte |
Ultimele două cifre ale codului ANSI dau raza nasului în 64 de inci: CNMG432 este o rază de 2/64 de inci sau 0,8 mm. Comandă după codul pe care îl folosește magazinul tău.
Parametrii de tăiere de pornire recomandați
|
Geometrie |
Operațiunea |
Vc (m/min) |
fn (mm/tur) |
ap (mm) |
|
PF |
Finisare |
180–300 |
0.08–0.25 |
0.3–1.5 |
|
PL |
Finisare până la semi-finisare |
160–280 |
0.15–0.30 |
0.5–2.0 |
|
P.M |
Semi-finisare |
150–260 |
0.20–0.40 |
1.0–3.0 |
|
PE |
Semi-finisare, instabilă |
130–230 |
0.20–0.40 |
1.0–3.0 |
|
PR |
Aspre |
120–220 |
0.30–0.55 |
2.0–5.0 |
|
PX / PY / PH |
Tăiere grea |
100–180 |
0.40–0.80 |
3.0–8.0 |
Valorile inițiale pentru inserturile negative acoperite cu CVD-din oțel ISO P. Pentru tăieturi întrerupte, reduceți Vc cu 15–25% și mutați cu o treaptă mai jos în geometrie. Confirmați fereastra finală împotriva echipei tehnice SW.
Caz de aplicare: Degroșare cu jumătate de arbore în 40Cr
Într-o serie de producție documentată, aWNMG080408-PMinserați în gradGPT6220degroșat o jumătate de arbore de 40Cr (echivalent AISI 5140) la HB200–340 - 75–219 m/min, 0,29 mm/tur, 1–2 mm adâncime de tăiere, uscat. Geometria PM a menținut controlul așchiilor pe toată adâncimea-de-de tăiere, în timp ce acoperirea GPT6220 CVD a suportat viteza de suprafață pe oțel aliat întărit: o operație de degroșare stabilă, previzibilă pe o piesă greu de ținut.
Inserții negative vs. pozitive
|
Negativ (această serie) |
Pozitiv |
|
|
Unghi de degajare |
0 grad |
5-11 grade |
|
Forța marginilor |
Marginea tocită de 90 de grade - înaltă |
Coborâți mai ușor - jetoane cu muchii ascuțite |
|
Forța de tăiere |
- mare necesită o mașină rigidă |
- joasă se potrivește mașinilor ușoare și contopite lungi |
|
Margini pe inserție |
4–8, dublu-față |
2,-față |
|
Cost pe margine |
Cel mai scăzut |
Superior |
|
Prima alegere pentru |
Degroșare, tăieturi întrerupte, oțel dur, producție de-volum mare |
Finisare, plictisitoare, pereți subțiri, ne-feroase |
Alegeți seria P negativă atunci când piesa este ținută rigid, mașina are putere și masă, tăierea este grea sau întreruptă sau costul sculei pe muchie determină decizia - configurația standard pentru arbori, roți dințate, butuci și flanșe. Alegeți o geometrie pozitivă atunci când piesa are pereți-subțiri, bara de alezat depășește mult, strungul este mic sau uzat sau când terminați și aveți nevoie de cea mai mică forță de tăiere.
Cum să selectați inserția corectă
Începeți de la suportul pe care îl dețineți deja.Codul suportului fixează forma, spațiul liber, mâna și stilul de prindere.
Fixați dimensiunea și raza colțuluifață de specificațiile suportului și caracteristica piesei: raze mici pentru finisare și piese slabe, raze mari pentru rezistența la degroșare.
Alegeți rupătorul de așchii din tăietura pe care o veți rula cu adevărat, folosind adâncimea reală de tăiere și avans.
Alegeți gradul din stabilitatea tăieturii: curat si continuu, GPT6220; mixt, GPT6225; întrerupt sau dezechilibrat, GPT6230.
Începeți din mijlocul ferestrei Vc și urmăriți cipul.Așchii scurte, ondulate, argintii-la-maronii înseamnă că aveți dreptate; chips-uri stringy înseamnă că avansul este prea scăzut pentru geometrie, blue chips înseamnă că viteza este prea mare.
Tag-uri populare: inserții de strunjire negative, China producători de inserții de strunjire negative, furnizori, fabrică, inserții filetate din carbură Acme, inserții filetate api, inserții din carbură pentru filete de contrafort, inserții filetate din carbură, Plăcuță de frezare indexabilă, Inserție de strunjire a filetului


